

O que causa pulverização irregular e defeitos de excesso de spray? A máquina de cola termofusível oferece soluções completas de colagem.
2026-09-02 10:41In industrial adhesive application, a few millimeters can make a big difference.
A spray pattern that is slightly too wide may contaminate the edge of a product. An unstable glue output may create weak bonding in one area and excessive adhesive in another. When these problems repeat hundreds or thousands of times per shift, the result is not simply an appearance issue—it can become a measurable production cost.
For manufacturers working with mattresses, automotive interiors, packaging, leather goods, footwear, composite materials, edge banding, profile wrapping, courier bags, handle bags, bookbinding and air filtration products, uneven spraying and over-spray are two common challenges that deserve more attention during equipment selection.
The problem is often misunderstood as an adhesive-quality issue.
In reality, spray defects can come from several interacting factors:
Adhesive viscosity + temperature + pressure + nozzle design + spray distance + gun movement + substrate characteristics + machine control.
This is why choosing a suitable hot melt adhesive spraying system is more complicated than simply selecting a machine with a larger melting capacity.
Saipu Electromechanical Device Co., Ltd specializes in the R&D, manufacturing, sales and after-sales service of hot melt adhesive spraying equipment. With applications covering multiple industrial sectors, Saipu provides integrated adhesive spraying solutions designed around the actual bonding process rather than a single machine specification.
So, what causes uneven spraying and over-spray—and how can manufacturers select the right equipment to solve these problems?
1. The User Problem: Why Does Hot Melt Spraying Become Uneven?
Imagine a production line running at a stable speed.
At the beginning of the shift, the spray pattern looks acceptable.
After several hours, however, operators notice:
One side receives more adhesive than the other.
Spray width becomes inconsistent.
Adhesive reaches areas outside the bonding zone.
Glue accumulates around the nozzle.
Some products require manual touch-up.
Adhesive consumption gradually increases.
Operators frequently adjust pressure or temperature.
This is where production managers need to look beyond the spray gun itself.
1.1 Unstable Adhesive Temperature
Hot melt adhesive must be processed within an appropriate temperature range specified by the adhesive supplier.
If the temperature is too low, viscosity may increase and the adhesive may not atomize or distribute as intended.
If the temperature is too high or the adhesive remains heated for too long, the material can experience unnecessary thermal exposure.
Therefore, temperature stability is not simply a “heating” issue.
It directly influences the consistency of the application process.
1.2 Incorrect Spray Pressure
Spray pressure affects the way adhesive exits the nozzle.
If pressure is too low, the spray pattern may become incomplete or irregular.
Se a pressão for muito alta, o adesivo pode se espalhar além da área de colagem pretendida, aumentando o excesso de pulverização.
Um sistema adesivo profissional deve, portanto, proporcionar condições de pressão controláveis e repetíveis, em vez de obrigar os operadores a fazer ajustes manuais frequentes.
1.3 A escolha do bico é importante
Não existe um bico universal para todas as aplicações.
Um fabricante de colchões pode exigir um padrão de pulverização diferente de um fabricante que cola tecidos para interiores de automóveis.
Aplicações de embalagem podem exigir linhas estreitas, enquanto a laminação de compósitos pode exigir uma cobertura mais ampla.
O bocal deve, portanto, ser selecionado de acordo com:
Tipo adesivo
Viscosidade
Largura de revestimento necessária
distância de pulverização
Substrato
Velocidade de produção
Peso adesivo necessário
Uma incompatibilidade entre o bico e a aplicação pode causar excesso de pulverização, mesmo quando a máquina em si está funcionando corretamente.
2. Seleção de produto: O que uma fábrica deve procurar em uma máquina de cola termofusível?
Quando as fábricas compram um sistema de adesivo termofusível, o erro mais comum é comparar as máquinas apenas pela capacidade de fusão.
Por exemplo:
“A máquina A tem um tanque maior que a máquina B, então a máquina A deve ser melhor.”
Não necessariamente.
Uma avaliação orientada para a produção deve examinar todo o percurso do adesivo:
Fusão → Aquecimento → Bombeamento → Pressão → Mangueira Aquecida → Pistola de Pulverização → Bico → Substrato
Cada componente pode influenciar o padrão de pulverização final.
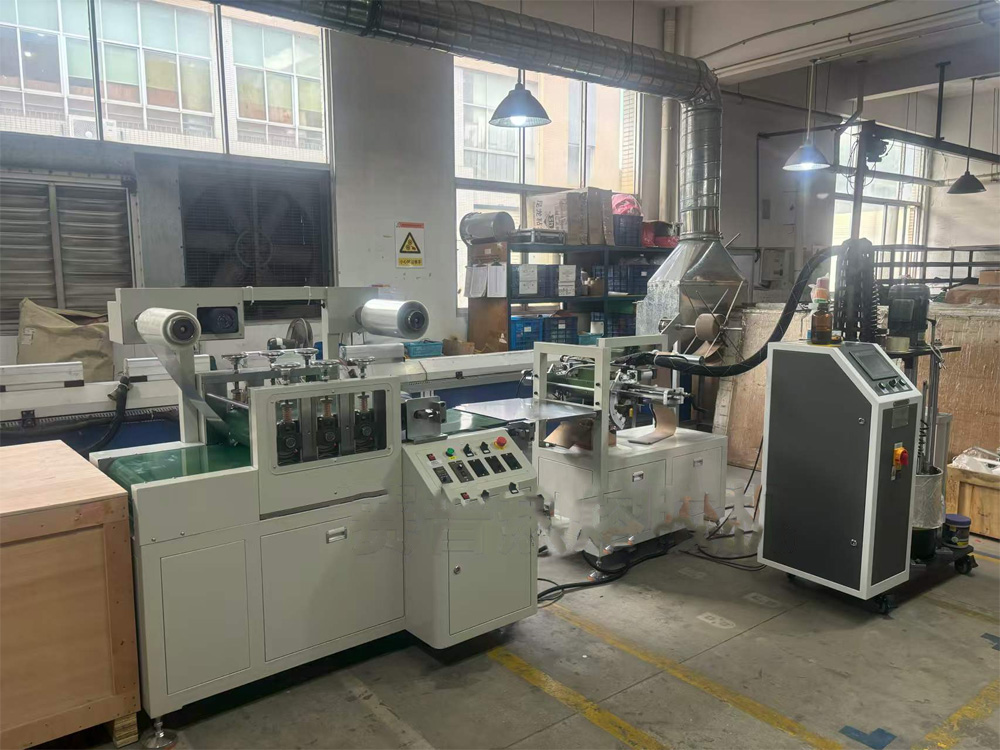
Um adequadoMáquina de cola quentePortanto, deve proporcionar aquecimento estável do adesivo, aplicação consistente e parâmetros de aplicação controláveis.
Mais importante ainda, deve ser compatível com o processo de produção do cliente.
3. Como um sistema completo de adesivo termofusível controla a qualidade da pulverização?
Um sistema bem projetado deve permitir que os engenheiros de produção estabeleçam condições de processo repetíveis.
As principais variáveis normalmente incluem:
| Parâmetro | Impacto na produção | O que os compradores devem avaliar |
|---|---|---|
| Temperatura do adesivo | Influencia a viscosidade e o fluxo | Controle de temperatura estável |
| Saída da bomba | Determina o fornecimento de adesivo. | Estabilidade de saída |
| Pressão | Influencia o padrão de pulverização | Pressão ajustável |
| Bocal | Determina a largura/padrão de pulverização | Seleção específica da aplicação |
| distância de pulverização | Cobertura de alterações | Posicionamento repetível da arma |
| Velocidade da linha | Influencia a distribuição do adesivo | Ajuste a máquina à velocidade de produção. |
| Viscosidade adesiva | Afeta a atomização/fluxo | Combine o equipamento com o adesivo. |
| Aquecimento da mangueira | Impede alterações na viscosidade durante a administração. | Monitoramento independente de temperatura |
| Condição do filtro | Influencia a estabilidade do fluxo | Inspeção e manutenção fáceis. |
| Controle de armas | Determina o comportamento de abertura/fechamento | Resposta rápida e repetível |
Os valores operacionais exatos devem sempre ser confirmados por meio de dados técnicos do adesivo e testes de produção.
Isso é particularmente importante porque não existe uma “temperatura ideal”, “pressão ideal” ou “distância de pulverização ideal” universal para todos os adesivos termofusíveis.
4. Cenários de aplicação: uma plataforma de equipamento, múltiplos processos de ligação
Um dos motivos pelos quais os compradores industriais consideram cada vez mais os sistemas integrados de fusão a quente é a diversidade da produção moderna.
O mesmo fabricante pode produzir diversas categorias de produtos, cada uma exigindo um padrão de aplicação de adesivo diferente.
Fabricação de colchões
A produção de colchões pode envolver a colagem de espuma, tecido e outros materiais.
Um sistema de pulverização pode precisar cobrir áreas relativamente grandes, mantendo uma distribuição uniforme do adesivo.
Se o padrão de pulverização for muito amplo, o adesivo pode atingir áreas que não precisam ser coladas.
Se o padrão for muito estreito, a cobertura de colagem pode se tornar insuficiente.
O equipamento deve, portanto, permitir que a largura da pulverização e o processo de aplicação sejam adequados à estrutura do colchão e à velocidade de produção.
Interior automotivo
Os componentes interiores de automóveis geralmente envolvem tecidos, espuma, substratos compostos e materiais decorativos.
As aplicações podem incluir:
Principais atrações
Painéis de porta
Materiais de acabamento
Componentes acústicos
Tecidos para interiores
Para essas aplicações, a consistência da pulverização é importante, pois o excesso de adesivo pode afetar a aparência, o peso e o manuseio do material.
Um sistema de fusão a quente configurado corretamente pode ajudar os fabricantes a estabelecer um processo de aplicação mais repetível.
Embalagem
A produção de embalagens geralmente prioriza a velocidade.
Caixas de papelão, sacos, alças e materiais de embalagem laminados podem exigir aplicação rápida de adesivo.
Um padrão de pulverização estável ajuda a reduzir:
Contaminação adesiva
Retrabalho manual
Consumo excessivo de adesivo
Limpeza desnecessária
Para linhas de embalagem de alta velocidade, a resposta do equipamento e a sincronização com a linha de produção tornam-se especialmente importantes.
Artigos de couro e calçados
A fabricação de couro e calçados pode envolver superfícies irregulares, zonas de colagem estreitas e diferentes combinações de materiais.
O sistema de pulverização pode, portanto, exigir um controle de aplicação mais preciso.
Um padrão de pulverização mais amplo não é necessariamente melhor.
Em muitos casos, o objetivo é:
Aplique a quantidade correta de adesivo no local correto.
Esse princípio é fundamental para a aplicação eficiente de adesivos termofusíveis.
Fabricação de Filtros de Ar
Os produtos filtrantes podem conter grandes áreas de ligação, bem como zonas de vedação estreitas.
O sistema adesivo precisa proporcionar uma aplicação estável, sem excesso de pulverização que possa interferir com o meio filtrante.
Este é mais um exemplo de por que a seleção de bicos e o ajuste do processo específicos para cada aplicação são essenciais.
5. O que causa a pulverização excessiva?
A pulverização excessiva é frequentemente o resultado visível do desequilíbrio entre diversas variáveis do processo.
As causas comuns incluem:
Pressão excessiva
Pressão excessiva pode empurrar o adesivo para além da área desejada.
Bico incorreto
Um bico com ângulo de pulverização ou características de saída inadequadas pode criar uma cobertura excessiva.
Distância de pulverização excessiva
Uma distância maior entre a pistola e o substrato pode permitir que o adesivo se espalhe para fora da área desejada.
Produção excessiva de adesivo
Se a taxa de aplicação for superior à exigida pelo substrato, ocorrerá acúmulo de adesivo em excesso.
Sincronização incorreta
Quando a pistola de pulverização e a linha de produção não estão devidamente sincronizadas, o adesivo pode ser aplicado antes ou depois da zona de colagem pretendida.
Temperatura adesiva instável
Alterações na viscosidade podem modificar o padrão de pulverização.
Por isso, simplesmente reduzir a pressão nem sempre é a solução correta.
Um engenheiro de processos deve identificar a causa real antes de alterar os parâmetros.
6. Como os fabricantes podem reduzir o desperdício de adesivo?
Reduzir o consumo de adesivo não significa necessariamente reduzir a camada de adesivo ao máximo.
O objetivo é alcançar o desempenho de adesão necessário com umaplicação de adesivo controlada e repetível.
Uma sequência de otimização útil é:
Passo 1 — Confirme as especificações do adesivo
Verifique a viscosidade, a temperatura recomendada e o método de aplicação.
Etapa 2 — Estabilizar a temperatura
Assegure-se de que o fundidor e a mangueira aquecida mantenham as condições de processamento adequadas.
Passo 3 — Ajuste a pressão adequada
Ajuste a pressão de acordo com o adesivo e o bico.
Etapa 4 — Otimizar a seleção do bico
Escolha o padrão de pulverização de acordo com a área de colagem real.
Etapa 5 — Controle a distância de pulverização
Mantenha uma distância constante durante a aplicação manual ou automatizada.
Etapa 6 — Sincronizar a velocidade de produção
Ajuste a vazão de adesivo à velocidade da linha.
Etapa 7 — Medir o consumo de adesivo
Registre o consumo de adesivo por produto ou por lote de produção.
Esta etapa final é particularmente importante.
Sem medições, uma fábrica pode presumir que o novo processo está economizando adesivo sem saber se isso realmente acontece.
7. Os dados técnicos devem ser usados para decisões de processo.
Para aquisições industriais, as especificações dos equipamentos devem estar relacionadas a indicadores de produção mensuráveis.
Uma avaliação prática de fábrica pode incluir:
| KPI | Método de medição |
|---|---|
| Consumo de adesivo | kg/produto ou kg/1.000 produtos |
| largura do jato | mm |
| Temperatura de aplicação | °C |
| Pressão adesiva | bar |
| Velocidade da linha | m/min ou peças/min |
| Taxa de defeitos | % |
| Taxa de retrabalho | % |
| Frequência de limpeza do bico | horários/turno |
| Tempo de inatividade não planejado | min/turno |
| Resíduos de adesivo | kg/semana ou kg/mês |
Esses indicadores permitem que os fabricantes comparem os processos antigos e novos de forma objetiva.
Por exemplo, se uma fábrica consome atualmente 12 kg de adesivo por cada 1.000 produtos, a equipe de compras pode estabelecer esse valor como base de comparação.
Após a otimização dos equipamentos, a fábrica poderá medir o novo consumo em condições de produção comparáveis.
Isso é muito mais significativo do que alegar uma porcentagem genérica de economia de adesivo.
8. Decisão de Aquisição: O que os Compradores Devem Perguntar aos Fornecedores?
Antes de encomendar um sistema de pulverização de adesivo termofusível, as equipes de compras devem fornecer ao fornecedor o máximo de informações possível sobre a aplicação.
Sobre o adesivo
Marca de adesivo
Modelo adesivo
Viscosidade
Temperatura de processamento recomendada
Formato da embalagem
Método de aplicação
Sobre o produto
Dimensões do produto
Tipo de substrato
Área de ligação
Padrão adesivo necessário
Peso adesivo necessário
Sobre a Produção
Velocidade de produção
Horário de trabalho diário
Número de turnos
Consumo atual de adesivo
Taxa de defeitos atual
Sobre Automação
Pulverização manual ou automática
Número de armas
Integração de PLC
Sincronização da linha de produção
Requisitos de integração do robô
Essas informações permitem que o fornecedor do equipamento recomende uma configuração com base nos requisitos reais do processo.
9. Por que escolher a Saipu para soluções completas em adesivos termofusíveis?
Saipu Electromechanical Device Co., LtdA empresa se concentra em máquinas de pulverização de adesivo termofusível e fornece soluções de equipamentos para uma ampla gama de aplicações industriais.
Sua abrangência de aplicação inclui:
Colagem de colchões
Colagem de interiores automotivos
Embalagem
Artigos de couro
Calçados
Materiais compósitos
Fita de borda
Envoltório de perfil
Bolsas de entrega
Bolsas com alça
Encadernação
Filtragem de ar
Essa experiência em aplicações intersetoriais é importante porque cada aplicação tem uma definição diferente de "boa pulverização".
Para uma fábrica de colchões, a cobertura de grandes áreas pode ser importante.
Para um fornecedor de interiores automotivos, a distribuição controlada e a aparência podem receber mais atenção.
Para embalagens, a velocidade de produção e a repetibilidade podem ser fatores determinantes.
Para artigos de couro, a precisão na aplicação pode ser mais importante.
Portanto, a abordagem de Saipu consiste em avaliar oadesivo + material + padrão de aplicação + velocidade de produção + configuração do equipamentocomo um sistema completo.
10. Da seleção de equipamentos ao comissionamento em fábrica
Um fornecedor confiável não deve desaparecer após entregar a máquina.
Um projeto prático com adesivo termofusível pode envolver várias etapas.
① Avaliação da candidatura
Compreender o produto, o adesivo e o objetivo de produção do cliente.
② Configuração do equipamento
Selecione a capacidade de fusão, a bomba, a mangueira, a pistola de pulverização e o bico adequados.
③ Correspondência de Processos
Ajuste a temperatura, a pressão, o padrão de pulverização e a distância de aplicação.
④ Teste de Máquinas
Verificar a aplicação do adesivo e o desempenho da pulverização antes da produção.
⑤ Comissionamento de Produção
Ajuste o equipamento de acordo com a velocidade de linha e o substrato reais do cliente.
⑥ Suporte pós-venda
Fornecer assistência técnica para operação, manutenção e resolução de problemas.
Esse processo transforma a compra de uma máquina em uma solução de produção real.
11. Perguntas Frequentes
Por que a distribuição da minha cola quente está ficando irregular?
As possíveis causas incluem temperatura instável do adesivo, pressão incorreta, seleção inadequada do bico, distância de pulverização inconsistente, alterações na viscosidade do adesivo ou má sincronização com a linha de produção.
Como posso reduzir o excesso de cola termofusível?
Comece verificando a temperatura do adesivo, a pressão, a seleção do bico, a distância de pulverização e a vazão do adesivo. A solução correta depende do adesivo específico e da aplicação.
Uma máquina de fusão a quente maior melhora automaticamente a qualidade da pulverização?
Não. A capacidade de fusão é apenas um fator. A estabilidade da bomba, o controle de temperatura, a regulação da pressão, as mangueiras aquecidas e a configuração da pistola/bico de pulverização podem ser igualmente importantes.
Um único sistema de fusão a quente pode atender a diferentes setores industriais?
Potencialmente sim, desde que a configuração da máquina seja adequada ao adesivo e aos requisitos da aplicação. Diferentes aplicações podem exigir pistolas, bicos e parâmetros de processo diferentes.
Como devo escolher um bico de pulverização?
O bico deve ser selecionado de acordo com a viscosidade do adesivo, a largura da pulverização, o substrato, a velocidade da linha e o padrão de aplicação desejado. Recomenda-se um teste de produção antes de finalizar a configuração.
A Saipu oferece soluções personalizadas de pulverização por fusão a quente?
Sim. Os clientes podem fornecer informações sobre o adesivo, detalhes do produto, requisitos de aplicação e parâmetros da linha de produção para que a configuração do equipamento possa ser avaliada adequadamente.
12. Conclusão: Uma melhor pulverização começa com um melhor controle do processo.
A pulverização irregular e o excesso de pulverização raramente são causados por um único fator isolado.
Geralmente são o resultado da interação de diversas variáveis:
Temperatura + viscosidade + pressão + bico + distância de pulverização + vazão + velocidade da linha + substrato.
Por isso, os fabricantes devem evitar escolher equipamentos com base apenas na capacidade do tanque ou no preço da máquina.
Um sistema de aplicação de adesivo termofusível configurado corretamente deve proporcionar uma distribuição estável do adesivo, ao mesmo tempo que oferece às equipes de produção controle suficiente para otimizar o processo de aplicação.
Para fabricantes que trabalham com colchões, interiores automotivos, embalagens, artigos de couro, calçados, materiais compósitos, fitas de borda, embalagens em geral, sacolas para entregas, sacolas com alça, encadernação de livros e filtragem de ar, o equipamento certo pode se tornar uma parte importante para melhorar a consistência da colagem e controlar o consumo de adesivo.
Saipu Electromechanical Device Co., LtdFornece equipamentos de pulverização de adesivo termofusível e soluções orientadas para aplicações específicas, projetadas para atender a diferentes requisitos de colagem industrial.
Se a sua fábrica estiver apresentando padrões de pulverização irregulares, consumo excessivo de adesivo, necessidade frequente de limpeza dos bicos ou defeitos de pulverização excessiva, não comece simplesmente aumentando ou reduzindo a pressão.
Comece por todo o processo.
Informe-nos o tipo de adesivo, substrato, produto, largura de pulverização, velocidade da linha e o problema de produção atual. A Saipu pode ajudá-lo a avaliar a configuração de pulverização de adesivo termofusível mais adequada e a construir um processo de colagem mais estável.
Precisa de uma solução de adesivo termofusível para sua linha de produção?
Entre em contato com a Saipu Electromechanical Device Co., Ltd. para discutir os requisitos da sua aplicação e a configuração do equipamento.
Site: https://www.saipu-adhesivemachine.com/
Desde o fornecimento do adesivo até a pulverização final, o objetivo é simples: mais adesivo onde é necessário e menos desperdício onde não é.